
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-12 origine:Propulsé


Le choix du bon matériau du boîtier de l'outil électrique affecte la résistance aux chocs, la rigidité structurelle, les performances thermiques, la stabilité dimensionnelle et le coût de fabrication. Les boîtiers d'outils électriques doivent protéger les composants internes des charges mécaniques, des vibrations, des changements de température et des manipulations quotidiennes.
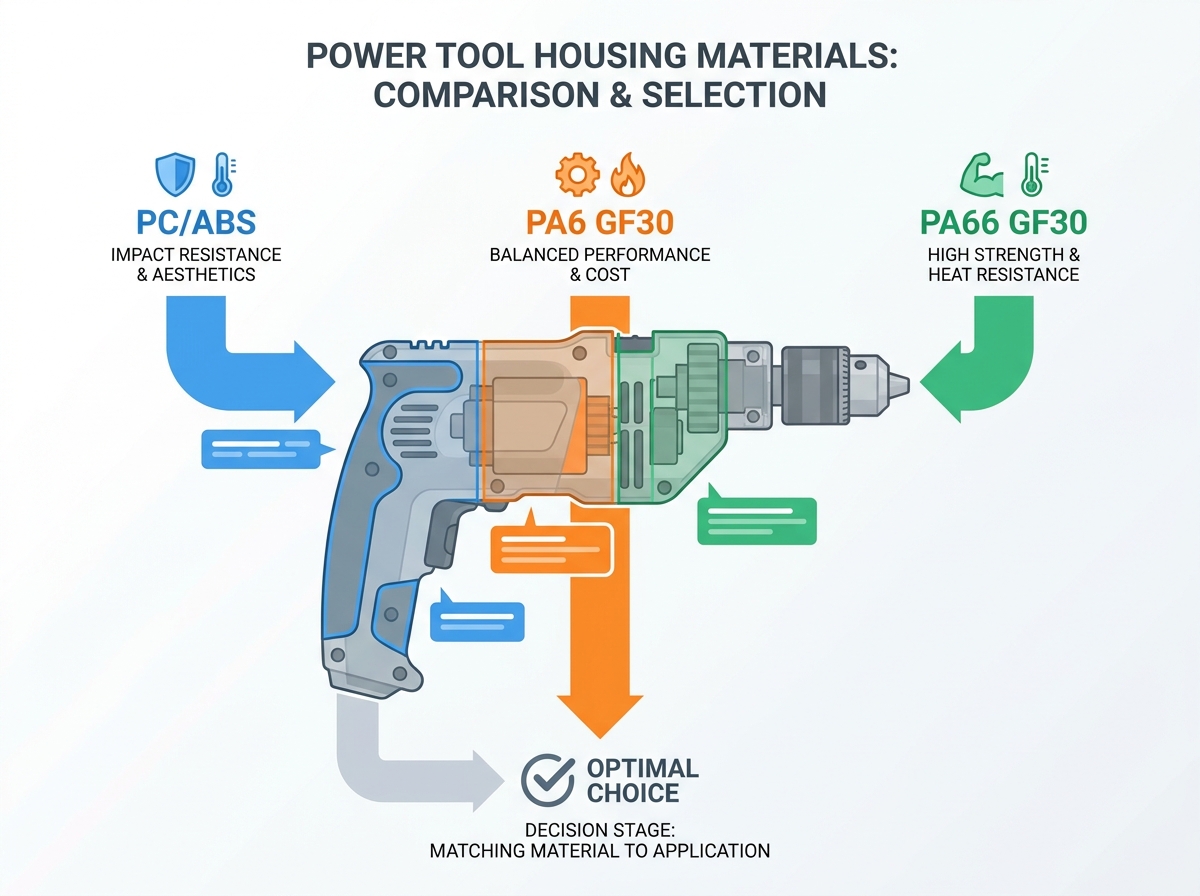
Trois matériaux souvent envisagés pour les boîtiers moulés sont le PC/ABS, le PA6 renforcé de fibre de verre et le PA66 renforcé de fibre de verre. Chacun offre un équilibre différent entre performances et exigences de traitement. La meilleure option dépend de la conception de l’outil, de l’environnement d’exploitation, des exigences de sécurité et du coût de production cible.
Le PC/ABS mérite d’être pris en compte lorsque les performances aux chocs, la finition de surface et la stabilité dimensionnelle sont importantes.
Le PA6 GF30 offre un équilibre entre rigidité et performances mécaniques pour de nombreux composants structurels.
Le PA66 GF30 mérite d’être évalué lorsqu’une rigidité et une résistance thermique plus élevées sont des priorités.
Le renforcement en fibre de verre peut améliorer les propriétés mécaniques mais peut augmenter l'usure du moule et affecter la déformation des pièces.
La sélection finale doit être basée sur les fiches techniques (TDS) spécifiques à la qualité, la conception des pièces et les tests de validation.
Table des matières
Les outils électriques peuvent subir des chutes accidentelles, des vibrations et des charges mécaniques répétées. Le boîtier doit résister à ces conditions sans fissures ni déformations inacceptables.
La résistance aux chocs crantée aide les ingénieurs à évaluer la façon dont un matériau réagit aux concentrations de contraintes. Les coins, nervures, bossages de vis et lignes de soudure peuvent devenir des points faibles dans une pièce moulée. Les performances des matériaux dépendent donc à la fois de la sélection de la résine et de la conception des composants.
Pour une évaluation fiable, testez les pièces moulées représentatives dans les conditions pertinentes pour l’outil fini. Ne présumez pas que la valeur d"impact publiée d"une résine garantit que chaque conception de boîtier réussira un test de chute.
Les moteurs, les boîtes de vitesses et les systèmes de batteries peuvent exposer les composants à proximité à des températures élevées. Un boîtier doit conserver une rigidité et une stabilité dimensionnelle suffisantes dans ses conditions de fonctionnement prévues.
La température de déflexion thermique (HDT) fournit un point de comparaison utile, mais elle ne représente pas une température de service maximale universelle. Les ingénieurs doivent vérifier la charge d"essai, la méthode d"essai, les exigences d"utilisation continue et le profil de température réel de l"application.
Les changements dimensionnels peuvent affecter les raccords à vis, les sièges de roulement, les encliquetages et les tolérances d"assemblage. Le PC/ABS absorbe généralement moins d"humidité que les polyamides standards, tandis que le PA6 et le PA66 peuvent absorber l"humidité de l"environnement.
L"humidité peut modifier la rigidité, la ténacité et les dimensions du nylon. Les concepteurs doivent tenir compte des conditions d"humidité attendues au lieu de se fier uniquement aux mesures prises immédiatement après le moulage.
Le renforcement en fibre de verre peut améliorer la rigidité et la résistance, mais les fibres sont abrasives. La conception du moule, l"acier à outils, l"emplacement des portes, le refroidissement et la maintenance doivent donc être pris en compte lors de la sélection des matériaux.
L"orientation des fibres peut également entraîner des taux de retrait différents dans différentes directions. Cela peut contribuer à une déformation ou à une variation dimensionnelle. L"analyse du flux de moule et les tests de prototypes peuvent aider à identifier ces risques avant la production en série.
PC/ABS combine le polycarbonate et l"ABS pour équilibrer les performances aux chocs, la résistance à la chaleur et la transformabilité. Selon la qualité, il peut fournir une bonne finition de surface et une stabilité dimensionnelle utile pour les boîtiers moulés.
Comparé au nylon chargé de verre, le PC/ABS non chargé évite l"usure abrasive supplémentaire associée aux fibres de verre. Cela peut simplifier les considérations relatives à l"outillage lorsque l"apparence et la cohérence de la production sont des priorités.
Cependant, le PC/ABS n’est pas automatiquement adapté à toutes les charges chimiques, températures ou structurelles. La compatibilité dépend de la formulation et des conditions d"exposition. Les solvants, les huiles, les agents de nettoyage et les contraintes soutenues doivent être évalués en utilisant la qualité spécifique.
Le caractère ignifuge dépend également du grade. Ne présumez pas que chaque composé PC/ABS est conforme à la norme UL 94 V-0. Confirmez la valeur nominale, l"épaisseur de l"échantillon et la documentation à l"appui du produit sélectionné.
Pour les options de matériaux associées, voir de Xinyite l'alliage PC/ABS ignifuge .
Le PA6 GF30 est du polyamide 6 renforcé à 30% de fibre de verre. Le renfort augmente la rigidité et la résistance par rapport au PA6 non chargé, ce qui rend ce matériau intéressant pour les composants structurels moulés.
Son adéquation pour un boîtier d"outil électrique dépend de la performance d"impact requise, de la géométrie de la pièce, des conditions d"humidité et de la température de fonctionnement. Une pièce bien conçue peut bénéficier d’un renforcement en fibre de verre, mais une rigidité élevée ne garantit pas à elle seule les performances lors des tests de chute.
Le PA6 absorbe l"humidité de l"environnement. Cela peut augmenter la ténacité tout en réduisant la rigidité et en modifiant les dimensions. Les ingénieurs doivent prendre en compte l"environnement de service attendu et définir les procédures de conditionnement et d"inspection appropriées.
Le nylon chargé de verre peut également prendre en charge des conceptions combinant des sections structurelles rigides avec des matériaux plus souples. Lorsque le surmoulage est utilisé, la compatibilité entre la qualité du nylon et l"élastomère sélectionné doit être vérifiée par des tests.

Explorez de Xinyite le nylon renforcé de fibre de verre PA6 GF30 pour plus de détails sur le produit et des informations techniques spécifiques à la qualité.
Le PA66 GF30 est du polyamide 66 renforcé à 30% de fibre de verre. Il est couramment évalué pour les composants nécessitant une rigidité, une résistance mécanique et une résistance thermique élevées.
Par rapport au PA6 GF30, le PA66 GF30 offre souvent des avantages en termes de rigidité et de performances thermiques. La différence réelle dépend des formulations spécifiques et des conditions de test. Les ingénieurs doivent comparer les données TDS au niveau de la qualité plutôt que de traiter les noms des matériaux comme des spécifications de performances complètes.
Le PA66 GF30 peut être un candidat pour les boîtiers ou les pièces structurelles internes à proximité de composants générateurs de chaleur. Cependant, sa tenue aux chocs doit également être vérifiée, notamment lorsque l"outil fini risque de tomber ou d"être exposé à des chocs répétés.
L"orientation des fibres de verre, la position de la ligne de soudure, l"épaisseur de la paroi et les conditions de moulage peuvent tous affecter la résistance de la pièce finie. Une conception de moule appropriée et des tests physiques restent essentiels.

Voir de Xinyite le nylon renforcé de fibre de verre PA66 GF30 pour les spécifications du produit et les informations sur les matériaux.
Facteur de sélection | PC/ABS | PA6 GF30 | PA66 GF30 |
|---|---|---|---|
Principal avantage | Performance aux chocs et état de surface, selon la qualité | Équilibre entre rigidité et performances mécaniques | Rigidité et performance thermique |
Fibre de verre | Généralement vide dans ce comparatif | 30% | 30% |
Réponse à l"humidité | Généralement inférieur aux polyamides | L"absorption d"humidité peut affecter les propriétés et les dimensions | L"absorption d"humidité peut affecter les propriétés et les dimensions |
Considérations sur l"outillage | Aucune abrasion de la fibre de verre dans les qualités non chargées | Les fibres de verre peuvent augmenter l"usure du moule | Les fibres de verre peuvent augmenter l"usure du moule |
Contrôles clés | Compatibilité chimique, performance thermique, indice de flamme | Résistance aux chocs, état d"humidité, déformation | Résistance aux chocs, performances thermiques, lignes de soudure |
Approche de sélection typique | Des boîtiers où l"apparence et la performance en cas d"impact sont importantes | Pièces structurelles nécessitant un équilibre de propriétés | Pièces structurelles nécessitant une rigidité ou des performances thermiques plus élevées |
Ce tableau est un guide de dépistage général et ne remplace pas la comparaison de qualités spécifiques selon les mêmes méthodes d"essai et conditions de conditionnement.
Les fibres de verre peuvent s"orienter dans la direction de l"écoulement de la matière fondue. Cela peut entraîner des taux de retrait différents dans différentes directions et conduire à un gauchissement.
Les ingénieurs peuvent réduire les risques en examinant l"emplacement des portes, l"épaisseur des parois, l"équilibre du refroidissement et les résultats d"écoulement du moule. Les mesures du prototype doivent confirmer que la pièce répond aux tolérances d"assemblage.
Des lignes de soudure se forment là où des fronts de fusion séparés se rencontrent. Dans les composés chargés de verre, l"orientation des fibres autour de ces zones peut réduire les performances mécaniques locales.
Le placement des portes et l"optimisation des processus peuvent aider à éloigner les lignes de soudure des zones fortement sollicitées. Les tests physiques doivent se concentrer sur des caractéristiques telles que les bossages de vis, les poignées, les nervures et les points de montage.
Les polyamides peuvent changer de propriétés à mesure qu"ils absorbent l"humidité. Le séchage du matériau avant le moulage et le conditionnement après le moulage ont des objectifs différents et doivent suivre les recommandations du fournisseur de résine sélectionné.
Utilisez les procédures correctes de manipulation des matériaux et enregistrez les conditions de conditionnement lors de la comparaison des résultats des tests. N"appliquez pas un protocole de conditionnement à chaque qualité de nylon sans vérification.
Les matériaux chargés de verre peuvent augmenter l"usure des vis, des cylindres et des surfaces des moules. L"ampleur dépend de la teneur en fibres, de l"équipement, des conditions de transformation et du volume de production.
Les matériaux d"outillage et les plans de maintenance doivent refléter le composé sélectionné. La température du moule et les conditions de remplissage doivent également être optimisées pour contrôler les défauts de surface et les variations dimensionnelles.
Définir les conditions opératoires. Enregistrez les impacts attendus, les vibrations, la température, l’exposition aux produits chimiques et les exigences dimensionnelles.
Comparez les données TDS spécifiques au grade. Examinez la résistance à la traction, la résistance aux chocs, le HDT, le retrait, l'absorption d'humidité et tous les indices de retardateur de flamme requis.
Vérifiez la conception de la pièce et du moule. Vérifiez l'épaisseur des parois, les nervures, les bossages de vis, les positions des portes et les emplacements probables des lignes de soudure.
Mouler et inspecter les prototypes. Mesurez les dimensions critiques et examinez la qualité de la surface et l’ajustement de l’assemblage.
Test dans des conditions représentatives. Effectuer des tests d'impact, thermiques, de compatibilité chimique et de durabilité selon les besoins de l'application.
Confirmer les normes de sécurité applicables. Utilisez la norme et la méthode de test actuelles pour la catégorie d'outils spécifique et le marché cible.
Il n’existe pas de matériau de boîtier d’outil électrique idéal pour chaque application. Le PC/ABS peut convenir lorsque la performance aux chocs, l’apparence et une moindre usure des outils liés à la fibre de verre sont importantes. Le PA6 GF30 offre un équilibre entre rigidité et performances mécaniques, tandis que le PA66 GF30 mérite d"être évalué lorsqu"une rigidité et des performances thermiques plus élevées sont des priorités.
Le choix final doit refléter la conception complète de la pièce, l"environnement de service, le processus de moulage et l"objectif de coût. Comparez les fiches techniques des qualités réelles, puis validez le composant moulé dans des conditions représentatives.
Pour obtenir une aide à la sélection des matériaux, explorez de Xinyite les pages produits , PA6 GF30 PA66 GF30 et PC/ABS ignifuges .
Le meilleur choix dépend des exigences d’impact, de l’exposition à la chaleur, de la rigidité, des tolérances dimensionnelles, du contact chimique et du coût. Le PC/ABS, le PA6 GF30 et le PA66 GF30 doivent être comparés à l"aide de données spécifiques à chaque qualité et de tests sur les pièces moulées.
Les deux contiennent 30 % de fibre de verre. Le PA66 GF30 offre souvent une rigidité et des performances thermiques plus élevées, tandis que le PA6 GF30 peut offrir un équilibre utile de propriétés mécaniques. Les performances exactes dépendent de la formulation et des conditions de test.
Le PC/ABS peut convenir lorsque la performance aux chocs, l’apparence et la transformabilité sont importantes. La compatibilité chimique, les performances thermiques, les charges structurelles et les exigences en matière d"ignifugation doivent être vérifiées pour la qualité sélectionnée.
Oui. Les fibres de verre peuvent augmenter l’usure des équipements de transformation et des moules. L"orientation des fibres peut également affecter le retrait, le gauchissement et la résistance de la ligne de soudure. La conception des outils et la validation des processus sont importantes.
Définir les conditions opératoires, comparer les fiches techniques, revoir la conception des moules et tester les prototypes moulés. Vérifier les normes de sécurité applicables et valider les performances dans des conditions représentatives de l"outil fini.


